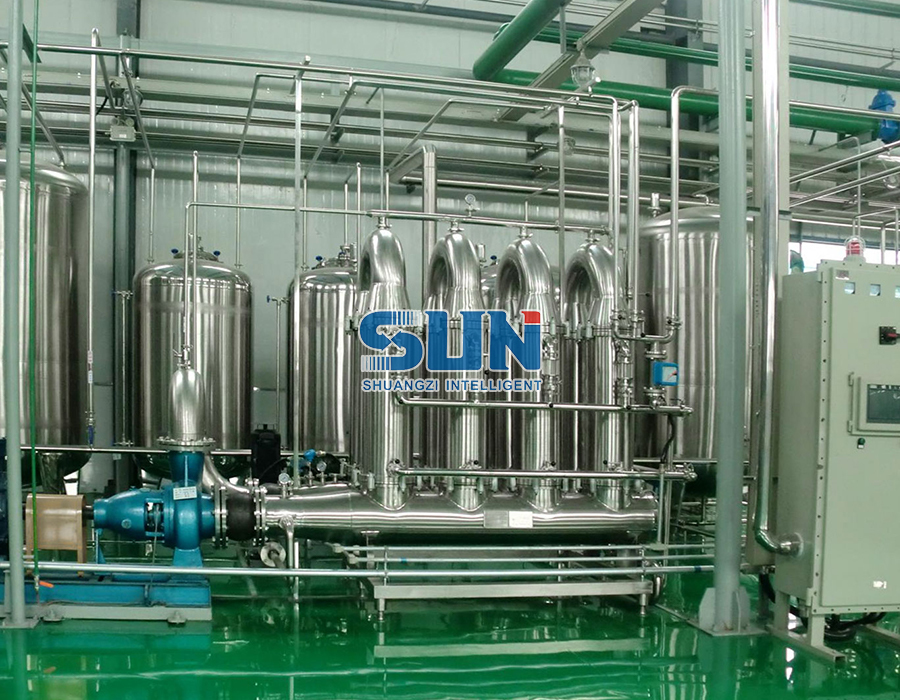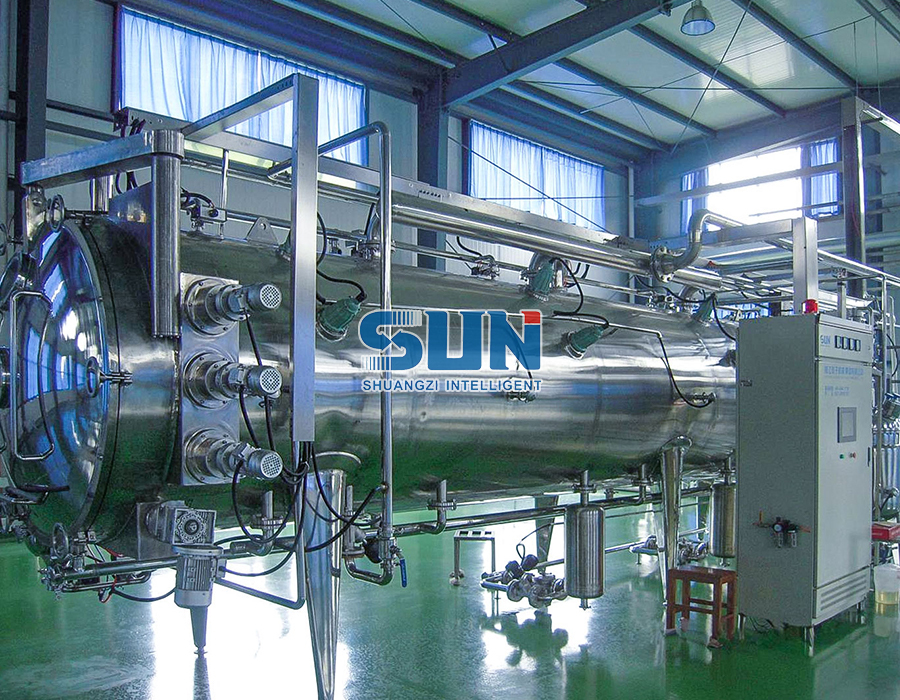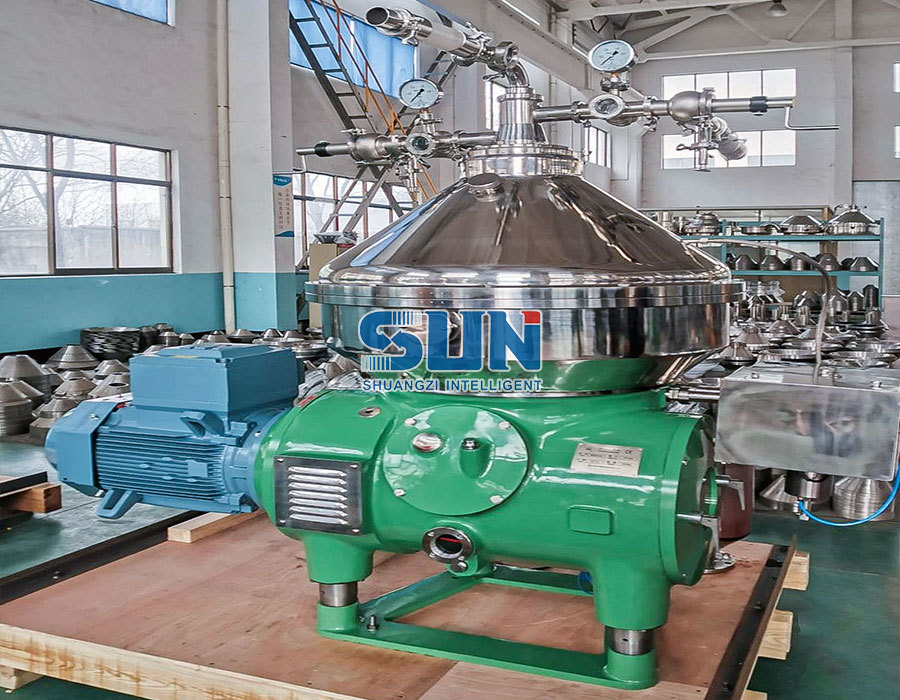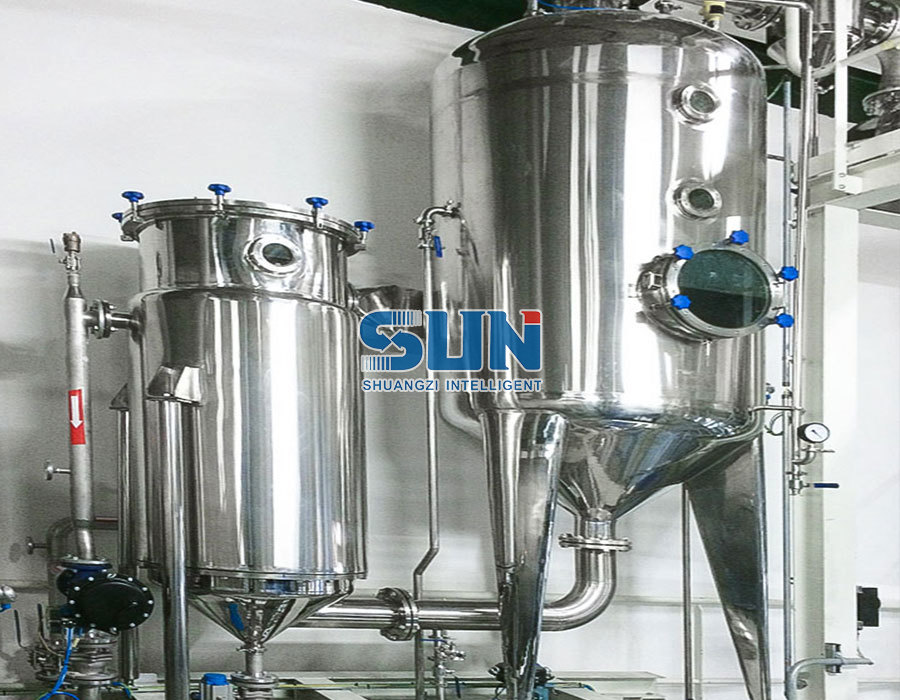

Una linea di estrazione da tre tonnellate viene scaricata un martedì, le tubazioni vengono completate in due settimane, quindi l'ingegnere incaricato della messa in servizio richiede il pacchetto di qualificazione. Non esistono specifiche dei requisiti dell'utente con criteri di accettazione misurabili, nessun record di revisione della qualificazione del progetto e i certificati di calibrazione per i sensori di temperatura della camicia coprono 0–150 °C mentre il processo funziona a 45 °C sotto vuoto. L'attrezzatura funziona. Il progetto è ancora fermo.
La validazione delle attrezzature è una catena di decisioni documentate che inizia prima dell'ordine di acquisto e termina solo quando la macchina viene ritirata. Se la sequenza è corretta, la qualificazione diventerà una routine di revisioni e test. Se si sbaglia, lo stesso lavoro verrà ripetuto tre volte a un costo tre volte superiore mentre la produzione attende. Ciò che segue è scritto dal lato della costruzione delle apparecchiature di quella tabella, perché è da lì che solitamente ha origine la maggior parte del ritardo.
Qualificazione, convalida e le regole dietro entrambe
Due termini vengono utilizzati in modo intercambiabile sul posto e la differenza è importante quando un revisore apre il file. La qualificazione si applica alle apparecchiature: prova documentata che una macchina è progettata correttamente, installata correttamente, funziona come previsto e funziona in modo coerente. La validazione si applica al processo supportato dall'apparecchiatura: prova documentata che il processo produce in modo riproducibile materiale conforme alle sue specifiche. La convalida delle apparecchiature è l'ombrello che copre entrambi e negli impianti regolamentati la metà dell'hardware è solitamente la metà più facile da dimostrare.
Le aspettative non sono vaghe. Negli Stati Uniti, 21 CFR 211.63 richiede che le apparecchiature abbiano un design, dimensioni e posizione adeguati all'uso previsto, mentre 211.67 copre la pulizia e la manutenzione. L'allegato 15 delle GMP dell'UE descrive il ciclo di vita della qualificazione e della convalida e collega la profondità dei test alla valutazione del rischio. Laddove un sistema PLC o SCADA conserva record batch, le aspettative di integrità dei dati si applicano anche agli audit trail, ai livelli di accesso degli utenti e alle firme elettroniche.
La conseguenza pratica è semplice: l'ambito di validazione rientra nella specifica di acquisto. Una volta che la macchina si trova all'interno della camera bianca, nessuna delle due parti ha più molta influenza.
Le quattro fasi di qualificazione e ciò che ciascuna dimostra
Quattro fasi sono standard e ciascuna risponde a una domanda diversa. Saltare uno o ripeterlo con un nuovo nome è il motivo più comune per cui un pacchetto di qualifiche viene rifiutato durante la revisione.
| Palcoscenico | Risposta alla domanda | Prove tipiche | Firmato da |
|---|---|---|---|
| DQ | Il design è adatto al prodotto, alla capacità e al regime di pulizia? | URS, P&ID, certificati dei materiali, valutazione del rischio, revisione della progettazione del fornitore | QA e ingegneria |
| QI | È stato costruito, consegnato e installato esattamente come previsto? | Disegni as-built, registrazioni di saldature e superfici, certificati di calibrazione, collegamenti alle utenze | Ingegneria e QA |
| OQ | Funziona entro intervalli definiti in condizioni controllate? | Test di sfida ai limiti superiore e inferiore, controlli di allarmi e interblocchi, verifica del ciclo di pulizia | Processo e QA |
| PQ | Funziona in modo coerente nella produzione di routine? | Lotti di produzione consecutivi, risultati in lavorazione e del prodotto finito, registro delle deviazioni | QA e produzione |
La riqualificazione non è solo un esercizio di calendario. I fattori scatenanti tipici includono l'inserimento di un nuovo prodotto o solvente nello stesso recipiente, lo spostamento di un pattino, la sostituzione di una scheda di controllo o di uno scambiatore di calore, riparazioni che toccano le superfici di contatto del prodotto e qualsiasi tendenza alla deriva della calibrazione che suggerisce che uno strumento non è più affidabile.
Cosa dovrebbe consegnare un fornitore con la macchina
Richiedi l'elenco della documentazione prima di firmare, perché questi risultati ti seguiranno per il prossimo decennio. Una struttura di fornitori per le industrie regolamentate dovrebbe essere in grado di fornire:
- Una specifica dei requisiti dell'utente con criteri di accettazione misurabili, ad esempio controllo della temperatura della camicia di ±1 °C, umidità finale ≤3% o recupero del solvente ≥98%.
- Un rapporto di qualificazione del progetto che fa riferimento a tale specifica, inclusi P&ID, elenco degli strumenti e materiali di costruzione, dove SUS304 è accettabile e dove il contatto con il prodotto richiede SUS316L.
- Certificati dei materiali secondo EN 10204 3.1 più documentazione di saldatura; le linee igieniche specificano comunemente la rugosità della superficie interna nell'intervallo 0,4–0,8 µm e le saldature a piena penetrazione.
- Certificati di calibrazione riconducibili agli standard nazionali, con gamme di strumenti che coprono effettivamente la finestra operativa anziché solo la gamma di visualizzazione.
- Un protocollo di test di accettazione in fabbrica e un rapporto firmato, seguito da un test di accettazione in sito che ripete solo le condizioni dell'impianto che possono cambiare.
- Documentazione del sistema di controllo: versioni software e firmware, procedura di backup e ripristino, configurazione audit trail e ruoli utente.
- Dati di supporto per la pulizia: disegni di copertura della sfera di spruzzo, requisiti di flusso e pressione CIP e punti di prova dei coupon.
- Un elenco di manutenzione e parti di ricambio con intervalli di calibrazione e riqualificazione consigliati.
La valutazione del rischio decide quanti test sono sufficienti
ICH Q9 e Allegato 15 puntano nella stessa direzione: la valutazione del rischio determina la quantità di test proporzionata. Un'analisi breve e onesta della modalità di guasto e degli effetti sull'apparecchiatura separa i parametri critici da quelli non critici più velocemente di qualsiasi modello.
Due tecniche mantengono il carico di lavoro realistico. Il raggruppamento tratta una famiglia di articoli simili (cinque serbatoi di fermentazione identici o una gamma di dimensioni di recipienti che condividono la stessa geometria dell'agitatore) come un soggetto di convalida, con un protocollo completo per un'unità e una verifica abbreviata per il resto. I test del caso peggiore spingono agli estremi che contano: volume massimo del lotto, velocità di agitazione minima, prodotto più viscoso, carico di pulizia più sporco. Ciò che conta è che la motivazione di tutto ciò che è escluso sia scritta. I revisori accettano molto più facilmente un’esclusione giustificata che una lacuna inspiegata.
Parametri critici che decidono se passare o fallire
I protocolli falliscono molto spesso su parametri scritti in linguaggio qualitativo. Non è possibile testare il "vuoto adeguato", l'"asciugatura delicata" o la "buona separazione". Convertili in numeri con tolleranze e indica come verrà misurato ciascuno.
I candidati più comuni sulle linee di estrazione e purificazione includono la stabilità della temperatura della camicia o del vapore a pieno carico, il livello di vuoto relativo al punto di ebollizione del solvente, il tempo di permanenza in un evaporatore a film cadente, la qualità della separazione vapore-liquido, l'efficienza di separazione di una centrifuga a dischi, il rapporto di recupero del solvente e l'uniformità dell'umidità attraverso un essiccatore a nastro. Nelle fasi di essiccazione, l'uniformità di solito conta più della media: un lotto con una media di umidità del 2,9% con una diffusione di più o meno 1,5% non riuscirà a soddisfare il requisito di uniformità del contenuto anche se la media sembra accettabile.
Le rivendicazioni di capacità meritano lo stesso trattamento. Un evaporatore MVR valutato con un tasso di evaporazione specifico su acqua pulita si comporta diversamente una volta che l'alimentazione inizia a sporcare le superfici di trasferimento del calore, quindi il protocollo dovrebbe definire la condizione di incrostazione e l'intervallo di pulizia al quale tale velocità è garantita.
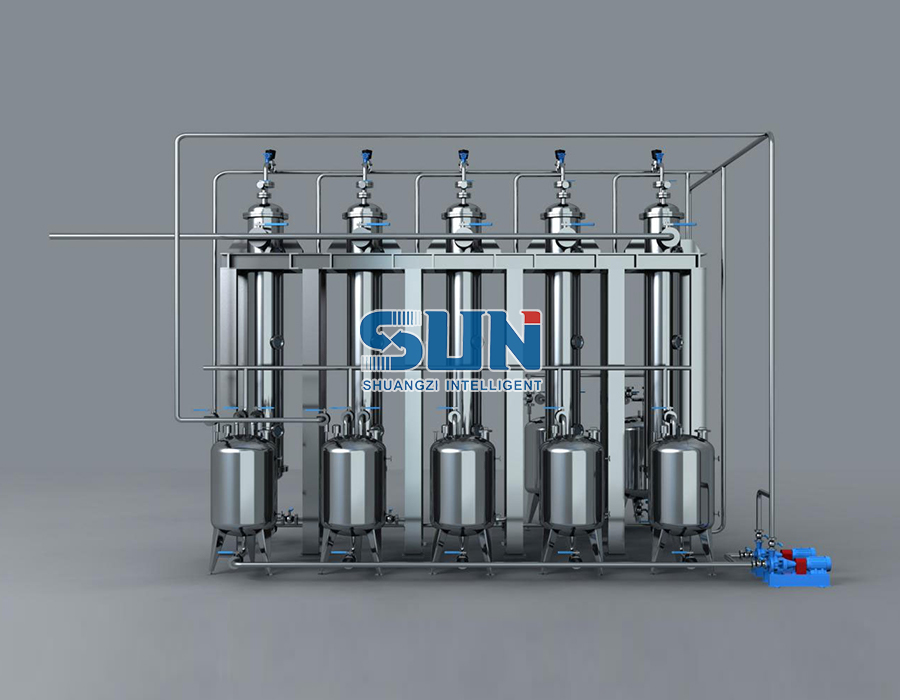
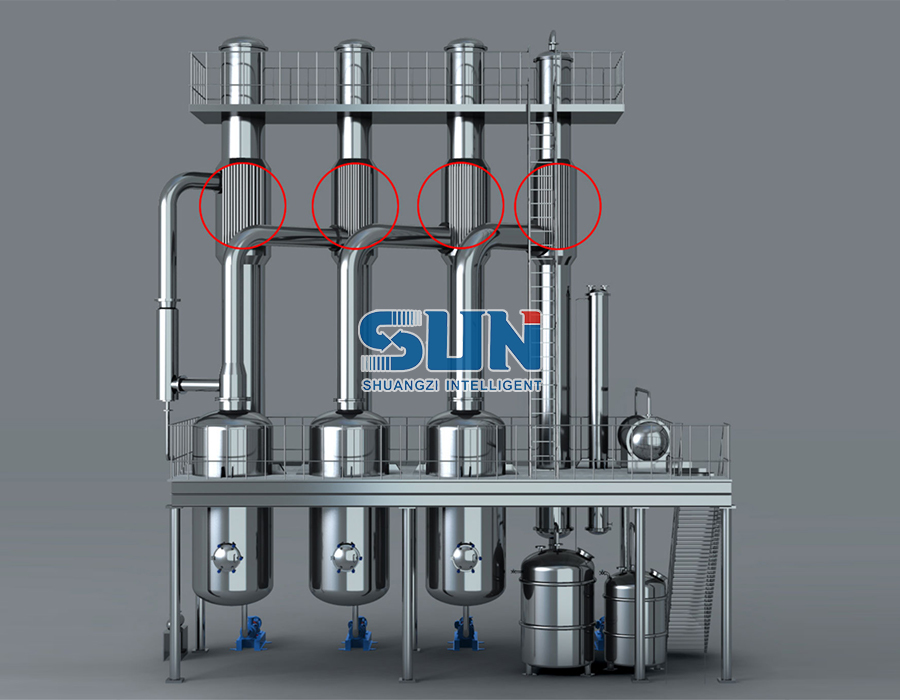
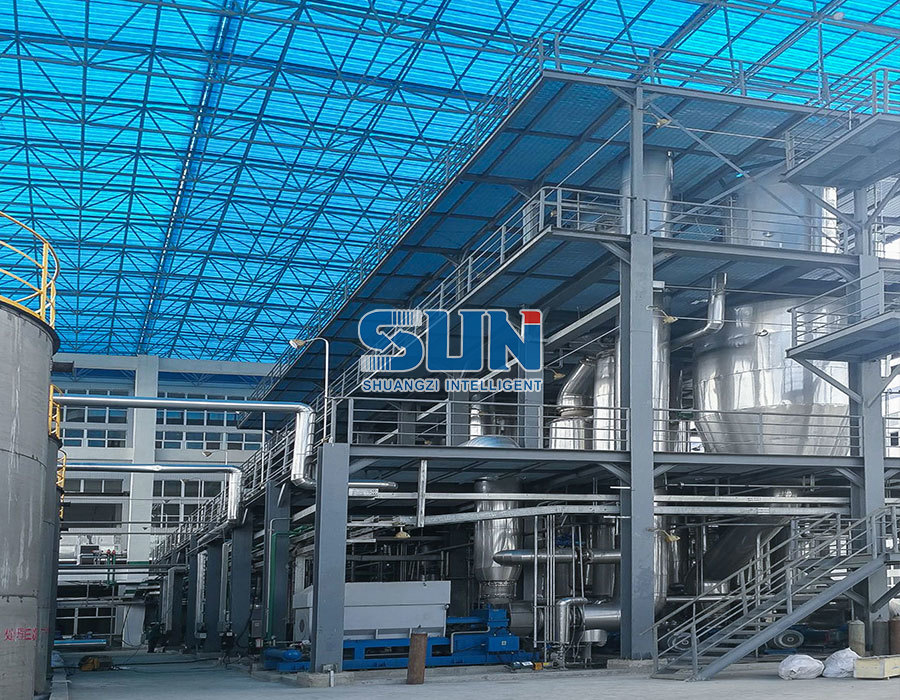 Evaporatore MVR Descrizione dell'evaporatore MVR: L'evaporatore MVR(Ricompressione meccanica del vapore) è un dispositivo a risparmio energetico che riutilizza l'energia del vapore secondario generato da... Visualizza il prodotto →
Campo di applicazione: Unità singola, Skid o Linea completa
La disciplina dell'ambito consente di risparmiare più tempo di convalida rispetto a qualsiasi strumento software. Sono comuni tre livelli: una singola unità, uno skid di processo con le sue pompe, scambiatori di calore e controlli locali, o una linea completa in cui un fornitore si occupa di ingegneria, produzione di apparecchiature, approvvigionamento, installazione e messa in servizio. Una linea con un’unica parte responsabile è più facile da qualificare, perché i servizi di pubblica utilità, le strette di mano di controllo e i range di lavoro garantiti rientrano in un unico contratto invece di essere suddivisi tra quattro fornitori.
Quando l’ambito, le interfacce e i criteri di accettazione sono stabiliti in questo modo fin dall’inizio, il lavoro di qualificazione diventa in gran parte una questione di verifica di ciò che è già stato concordato – un punto che vale la pena rivedere prima di presentare una gara d’appalto, come delineato in questa guida attrezzature per progetti chiavi in mano e cosa devono sapere gli acquirenti industriali .
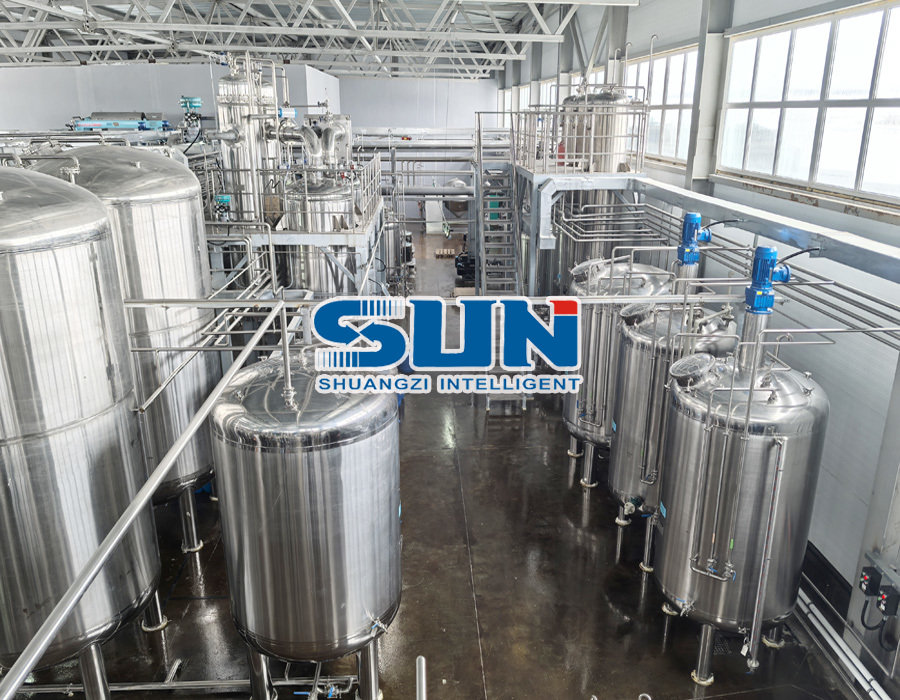 Produttori di attrezzature per l'estrazione di piante Progetto chiavi in mano per apparecchiature della linea di prodotti per l'estrazione di pectina 3T Visualizza il prodotto →
Scala pilota e ponte scale-up
Le prove incrementali invecchiano più velocemente di qualsiasi altra parte del file di convalida. Un processo sviluppato in un recipiente da 50 L raramente si trasferisce a una linea di produzione da 3.000 L senza sorprese in termini di miscelazione, trasferimento di calore o distribuzione del tempo di residenza. Stabilire lo spazio di progettazione su scala pilota, quindi confermarlo su scala di produzione durante la qualificazione delle prestazioni, è la sequenza che mantiene queste sorprese fuori dal batch record.
Questo è il motivo per cui vale la pena insistere su un laboratorio pilota e una linea di piattaforma automatizzata orientata alle GMP che copra estrazione, evaporazione, precipitazione e separazione, fermentazione ed essiccazione sotto vuoto a bassa temperatura prima di effettuare un ordine. Le prove vengono quindi eseguite sulla stessa famiglia di apparecchiature che verrà successivamente installata e i campi operativi scritti nei protocolli OQ e PQ contengono dati misurati anziché estrapolazioni.
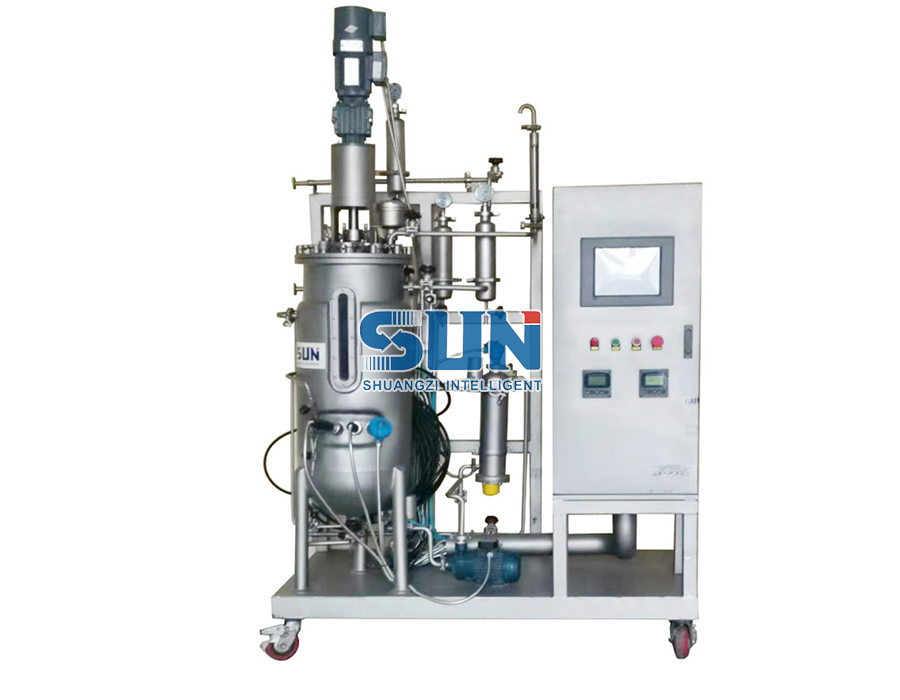 Fermentatore meccanico agitato in acciaio inossidabile su scala pilota Fermentati per colture microbiche da laboratorio Descrizione del prodotto: Visualizza il prodotto →
Le linee consegnate tendono a seguire lo stesso schema. Su Linea di estrazione Taxus chinensis costruita per un cliente in Belgio per estrarre il tassolo , la finestra di processo stabilita prima della spedizione è ciò che il protocollo di qualificazione delle prestazioni verifica successivamente presso la sede del cliente.
Dove i progetti di validazione scivolano
La maggior parte dei superamenti segue un breve elenco di cause evitabili:
- La specifica dei requisiti dell'utente viene scritta dopo l'ordine di acquisto, quindi i criteri di accettazione vengono decodificati rispetto a ciò che è stato consegnato.
- La sostituzione del materiale avviene in modo silenzioso: viene fornito SUS304 laddove è stato specificato SUS316L per il contatto con il prodotto.
- Le gamme degli strumenti non coprono gli estremi operativi effettivi, invalidando le registrazioni di calibrazione.
- Il test di accettazione in fabbrica viene eseguito con materia prima e utilità ideali, quindi mette alla prova la macchina solo in condizioni di laboratorio.
- La capacità è dimostrata sull'acqua o sul solvente piuttosto che sull'estratto, sul brodo o sull'impasto vero e proprio.
- Le deviazioni vengono registrate durante i test ma mai formalmente chiuse.
- La documentazione arriva in una lingua mentre gli operatori che la devono seguire ne leggono un'altra.
- La copertura CIP viene presupposta dai disegni invece di essere verificata con conduttività, temperatura e test della riboflavina o dei coupon.
- I certificati di calibrazione scadono prima ancora che abbia inizio la qualificazione delle prestazioni.
Una sequenza realistica per una linea botanica o di fermentazione
Le tempistiche differiscono in base alla dimensione del progetto, ma raramente l'ordine dovrebbe:
- Scrivi le specifiche dei requisiti dell'utente ed esegui la valutazione del rischio: da quattro a sei settimane prima che venga effettuato qualsiasi ordine.
- Rivedere e approvare la qualifica di progettazione rispetto a tale specifica, prima del rilascio della produzione.
- Eseguire il test di accettazione in fabbrica presso lo stabilimento del fornitore, utilizzando, ove possibile, materie prime rappresentative.
- Consegna completa, installazione e IQ, inclusa la verifica del prodotto costruito e i controlli di calibrazione.
- Esegui l'OQ sfidando limiti, allarmi, interblocchi e il ciclo di pulizia.
- Eseguire la PQ su lotti di produzione consecutivi in condizioni di routine, con il registro delle deviazioni chiuso.
- Pianifica revisioni e riqualificazioni periodiche o attivale tramite il controllo delle modifiche quando cambia qualcosa di significativo.
La linea che supera la convalida senza drammi non è quella con il legante più spesso. È quello le cui specifiche, disegni e registrazioni dei test sono rimasti coerenti dalla prima revisione del progetto all'ultimo record del lotto. Se stai progettando attrezzature per l'estrazione, l'evaporazione, la separazione, la fermentazione o l'essiccazione, chiedi quali documenti di qualificazione sono inclusi prima di confrontare i prezzi: la risposta di solito spiega buona parte del divario tra due preventivi.